


PVD कोटिंग गुणस्तर कसरी निरीक्षण गरिन्छ?
PVD कोटिंग चिल्लो देखिन सक्छ र सेवामा असफल पनि हुन सक्छ। रङले मात्र फिल्मको मोटाई, आसंजन, कठोरता, वा पहिरन प्रतिरोध पुष्टि गर्दैन। भरपर्दो निरीक्षण योजनाले सतह परीक्षण, प्रयोगशाला मापन, कार्यात्मक परीक्षण, र उत्पादन रेकर्डहरू संयोजन गर्दछ। यो प्रश्नको व्यावहारिक उत्तर हो: PVD कोटिंग गुणस्तर कसरी निरीक्षण गरिन्छ?
सही परीक्षण प्याकेज लेपित भागमा निर्भर गर्दछ। काट्ने उपकरणहरू किनारा कभरेज, आसंजन, कठोरता, र पहिरनको नजिकको नियन्त्रण आवश्यक पर्दछ। मोल्डहरूलाई स्थिर आसंजन र कम घर्षण चाहिन्छ। सजावटी हार्डवेयरले रंग, चमक, जंग प्रतिरोध, र देखिने दोषहरूमा बढी भार राख्छ। त्यसैले उत्पादन सुरु हुनुभन्दा पहिले स्वीकृति मापदण्डमा सहमति हुनुपर्छ।
१. दृश्य र सतह निरीक्षण
निरीक्षण सामान्यतया नियन्त्रित प्रकाश अन्तर्गत सुरु हुन्छ, त्यसपछि अप्टिकल माइक्रोस्कोपी हुन्छ। अपरेटरले पिनहोलहरू, थोपाहरू, खाडलहरू, पिलिंग, जलेको चिन्हहरू, अनकोटेड क्षेत्रहरू, किनारा निर्माण, रंग भिन्नता, र ह्यान्डलिंग क्षतिको लागि जाँच गर्दछ। आर्क-डिपोजिट गरिएको कोटिंगहरूमा केही म्याक्रोपार्टिकल्स हुन सक्छन्, त्यसैले स्वीकार्य स्तर भागको प्रकार्य र फिनिश आवश्यकतासँग मेल खानुपर्छ। दोष नक्सा र सन्दर्भ नमूनाहरूले ब्याचहरू बीच दृश्य निर्णयहरू अझ सुसंगत बनाउँछन्।
२. कोटिंग मोटाई र एकरूपता
PVD कोटिंग मोटाई सामान्यतया क्यालोटेस्ट, एक्स-रे फ्लोरोसेन्स, स्टाइलस प्रोफाइलोमेट्री, वा क्रस-सेक्शनल माइक्रोस्कोपी द्वारा मापन गरिन्छ। यो विधि कोटिंग सामग्री, सब्सट्रेट, ज्यामिति, र अपेक्षित मोटाई दायरा अनुरूप हुनुपर्छ। एउटा पठन विरलै पर्याप्त हुन्छ। मापनले केन्द्र, किनारा, रिसेस्ड क्षेत्रहरू, र विभिन्न फिक्स्चर स्तरहरूमा राखिएका भागहरू सहित धेरै स्थानहरू समेट्नु पर्छ। परिणामले औसत मोटाई, न्यूनतम मोटाई, अधिकतम मोटाई, र लोड भरि भिन्नता रिपोर्ट गर्नुपर्छ।
३. आसंजन परीक्षण
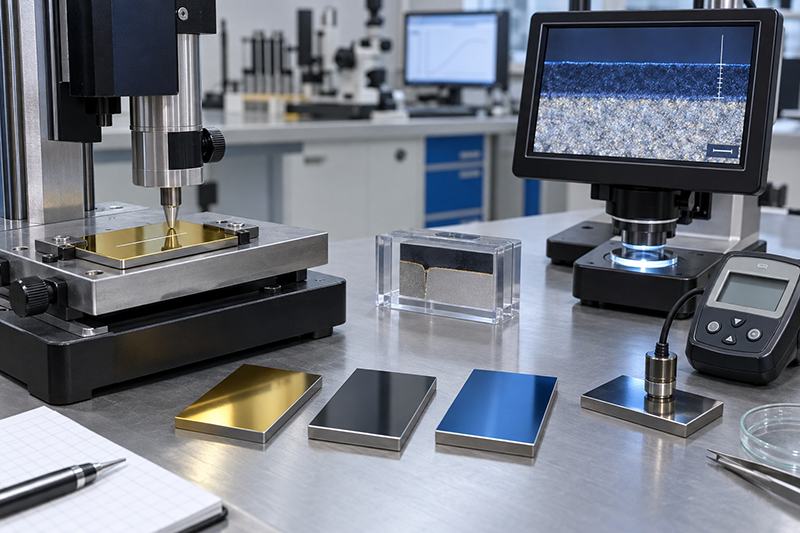
कडापन उच्च हुँदा पनि कमजोर आसंजनले प्रारम्भिक फ्ल्याकिङ निम्त्याउन सक्छ। रकवेल इन्डेन्टेसन परीक्षणले इन्डेन्ट वरिपरि दरार र डिलेमिनेशन जाँच गरेर छिटो उत्पादन जाँच प्रदान गर्दछ। प्रगतिशील-लोड स्क्र्याच परीक्षणले कोहेसिभ क्र्याकिंग वा टाँसिने विफलतासँग सम्बन्धित महत्वपूर्ण भारहरू रेकर्ड गर्दछ; ISO 20502 र ASTM C1624 लाई सामान्यतया कडा सिरेमिक कोटिंग्सको स्क्र्याच परीक्षणको लागि सन्दर्भ गरिन्छ। परीक्षण लोड, स्टाइलस अवस्था, सब्सट्रेट कठोरता, र कोटिंग मोटाई रेकर्ड गर्नुपर्छ किनभने तिनीहरूले परिणामलाई प्रभाव पार्छन्।
४. कठोरता र सतहको खस्रोपन
कोटिंगको कठोरता सामान्यतया न्यानोइन्डेन्टेसन वा इन्स्ट्रुमेन्टेड इन्डेन्टेसन द्वारा मूल्याङ्कन गरिन्छ। फिल्म मोटाईको तुलनामा इन्डेन्टेसनको गहिराई सानो रहनुपर्छ, नत्र सब्सट्रेटले परिणामलाई विकृत गर्नेछ। ISO १४५७७ ले इन्स्ट्रुमेन्टेड इन्डेन्टेसन परीक्षणको लागि रूपरेखा प्रदान गर्दछ। सतहको खस्रोपन प्रोफाइलोमिटर वा अप्टिकल विधिद्वारा मापन गरिन्छ। खस्रोपनले महत्त्व राख्छ किनभने थोपाहरू, वृद्धि दोषहरू, र पोलिशिङ पछि घर्षण, काट्ने व्यवहार, सील प्रदर्शन, र उपस्थिति परिवर्तन गर्न सक्छ।
५. घर्षण पहिरन र क्षरण परीक्षण
कार्यात्मक परीक्षणले प्रयोगशाला मानहरूलाई वास्तविक अनुप्रयोगसँग जोड्दछ। पिन-अन-डिस्क वा बल-अन-डिस्क परीक्षणले घर्षण गुणांक र पहिरन ट्र्याक भोल्युम तुलना गर्न सक्छ। काट्ने इन्सर्टहरूलाई नियन्त्रित मेसिनिङ परीक्षणहरू आवश्यक पर्न सक्छ, जबकि गठन उपकरणहरू रेखाचित्र वा स्ट्याम्पिङ परीक्षणहरू मार्फत जाँच गर्न सकिन्छ। तटस्थ नुन स्प्रे, आर्द्रता, वा अनुप्रयोग-विशिष्ट रासायनिक एक्सपोजर द्वारा जंग प्रतिरोध मूल्याङ्कन गर्न सकिन्छ। परीक्षण अवस्थाहरू उल्लेख गर्नुपर्छ; लोड, गति, काउन्टरबडी, तापक्रम, वा एक्सपोजर समय बिनाको परिणामलाई विश्वसनीय रूपमा तुलना गर्न सकिँदैन।
६. संरचना संरचना र रंग
ऊर्जा-विसारक एक्स-रे स्पेक्ट्रोस्कोपीले मुख्य कोटिंग तत्वहरू प्रमाणित गर्न सक्छ, जबकि एक्स-रे विवर्तनले चरणहरू र क्रिस्टल संरचना पहिचान गर्न सक्छ। इलेक्ट्रोन माइक्रोस्कोपी स्क्यान गर्दा क्रस-सेक्शनल घनत्व, तह वास्तुकला, र इन्टरफेस दोषहरू प्रकट हुन्छ। सजावटी PVD कोटिंग पनि स्पेक्ट्रोफोटोमिटरको साथ जाँच गरिन्छ। L*, a*, र b* मानहरू रेकर्ड गर्नाले दोहोरिने रङ सहिष्णुता दिन्छ जुन दृश्य तुलना मात्र भन्दा बढी भरपर्दो छ।
७. ब्याच स्थिरता र प्रक्रिया रेकर्डहरू
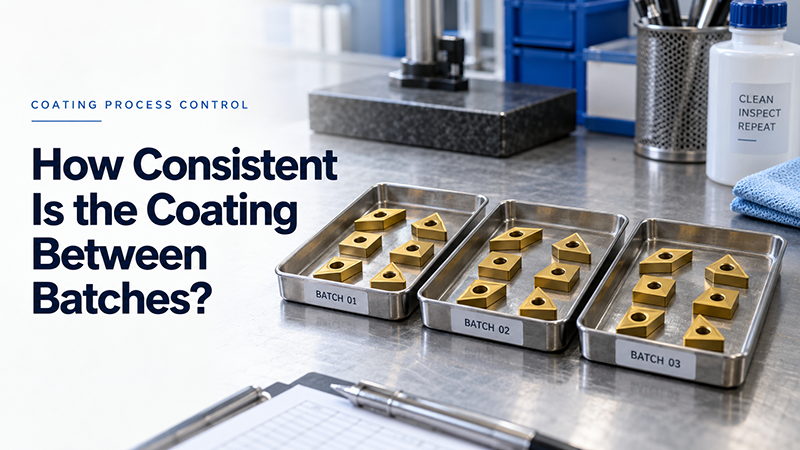
अन्तिम निरीक्षणलाई PVD कोटिंग मेसिनबाट प्राप्त प्रक्रिया डेटासँग जोडिएको हुनुपर्छ। उपयोगी रेकर्डहरूमा आधार दबाब, काम गर्ने दबाब, सब्सट्रेट तापक्रम, बायस भोल्टेज, स्रोत वर्तमान वा शक्ति, ग्यास प्रवाह, निक्षेपण समय, फिक्स्चर गति, सफाई चरणहरू, र लक्ष्य वा क्याथोड अवस्था समावेश छन्। ट्रेन्ड चार्टहरूले भागहरू विशिष्टता बाहिर खस्नु अघि बहाव प्रकट गर्न सक्छन्। प्रत्येक लोडबाट राखिएको साक्षी कुपनले गुणस्तर टोलीहरूलाई विनाशकारी परीक्षणको लागि स्थिर सतह पनि दिन्छ।
कुन परीक्षणहरू समावेश गर्नुपर्छ
| आवेदन | प्राथमिकता जाँचहरू | मुख्य गुणस्तर जोखिम |
| काट्ने उपकरणहरू | मोटाई, आसंजन, कठोरता, किनारा कभरेज, काट्ने परीक्षण | समयपूर्व झर्ने, चिप्लिने, किनारा गोलो हुने |
| ढाल्छ र मर्छ | आसंजन, खस्रोपन, घर्षण, लगाउने, उत्पादन परीक्षण | पिलाउने, पिसाब लाग्ने, अस्थिर निकास |
| प्रेसिजन पार्टपुर्जाहरू | एकरूपता, खस्रोपन, घर्षण, आयामी प्रभाव | सहनशीलता परिवर्तन, असमान पहिरन |
| सजावटी भागहरू | रंग, चमक, देखिने दोषहरू, आसंजन, क्षरण | छायाँमा भिन्नता, दाग, रङ्ग परिवर्तन |
Huasheng PVD प्रणालीहरूको लागि निरीक्षण योजना
नयाँको लागि PVD कोटिंग मेसिन, निरीक्षण योजना स्थापना पछि थप्नुको सट्टा प्रक्रिया स्वीकृतिको अंश हुनुपर्छ। Huasheng को GFOUR HiPIMS प्लेटफर्म, MD श्रृंखला आर्क आयन प्लेटिङ प्रणाली, HD हाइब्रिड प्रणाली, र DECO सजावटी उपकरणहरूले विभिन्न कोटिंग उद्देश्यहरू पूरा गर्छन्। स्वीकृति नमूनाहरू र परीक्षण विधिहरू अभिप्रेत वर्कपीस, कोटिंग संरचना, फिक्स्चर व्यवस्था, र उत्पादन क्षमतासँग मेल खानुपर्छ।
उपयोगी स्वीकृति रेकर्डले कोटिंग रेसिपी, सब्सट्रेट सामग्री र कठोरता, पूर्व-उपचार मार्ग, लोडिङ ढाँचा, मापन स्थानहरू, परीक्षण विधिहरू, सीमाहरू, र परिणामहरू उल्लेख गर्दछ। यसले पछिको ब्याच तुलना र प्रक्रिया समस्या निवारणको लागि आधारभूत रेखा सिर्जना गर्दछ।
निष्कर्ष
PVD कोटिंगको गुणस्तर एकल कठोरता मान वा राम्रो देखिने सतहले पुष्टि गर्दैन। बलियो नियन्त्रण योजनाले उपस्थिति, मोटाई वितरण, आसंजन, कठोरता, खस्रोपन, संरचना, पहिरन व्यवहार, र प्रक्रिया स्थिरता जाँच गर्दछ। सबैभन्दा प्रभावकारी योजना नियमित उत्पादनको लागि पर्याप्त छोटो छ, बहाव समात्न पर्याप्त कडा छ, र भागको सेवा अवस्थाहरूसँग प्रत्यक्ष रूपमा जोडिएको छ।
बारम्बार सोधिने प्रश्नहरू
क. सबैभन्दा महत्त्वपूर्ण PVD कोटिंग गुणस्तर परीक्षण के हो?
कुनै विश्वव्यापी एकल परीक्षण छैन। मोटाई र आसंजन सामान्य सुरुवात बिन्दुहरू हुन्, तर प्राथमिकता भागको विफलताको जोखिमलाई पछ्याउनुपर्छ। काट्ने उपकरणलाई पनि पहिरन वा मेसिनिंग प्रमाणीकरण आवश्यक पर्दछ, जबकि सजावटी भागलाई रंग र क्षरण जाँच आवश्यक पर्दछ।
ख. PVD कोटिंगको मोटाई कसरी मापन गरिन्छ?
सामान्य विधिहरूमा क्यालोटेस्ट, एक्स-रे फ्लोरोसेन्स, प्रोफाइलोमेट्री, र क्रस-सेक्शनल माइक्रोस्कोपी समावेश छन्। उत्तम विधि कोटिंग, सब्सट्रेट, ज्यामिति, र आवश्यक शुद्धतामा निर्भर गर्दछ।
ग. PVD कोटिंगको आसंजन कसरी जाँच गरिन्छ?
रकवेल इन्डेन्टेसन छिटो वर्गीकरणको लागि उपयोगी छ। प्रोग्रेसिभ-लोड स्क्र्याच परीक्षणले क्रिटिकल-लोड डेटा र कोटिंग विफलताको थप विस्तृत दृश्य प्रदान गर्दछ।
घ। के दृश्य निरीक्षणले PVD कोटिंगको गुणस्तर पुष्टि गर्न सक्छ?
दृश्य निरीक्षणले दागहरू, थोपाहरू, पिलिङ्ग, लेप नभएका क्षेत्रहरू, र रंग भिन्नताहरू पत्ता लगाउँछ, तर यसले आफैंमा कठोरता, मोटाई, वा टाँसिएको पुष्टि गर्न सक्दैन।