


एन्ड मिल्स
स्टील मिलिङको लागि कोटिंग समाधानहरू
ठोस कार्बाइड उपकरणहरू प्रयोग गरेर मेसिनिङ गर्ने सुविधाहरू
प्रोफाइल मिलिङ
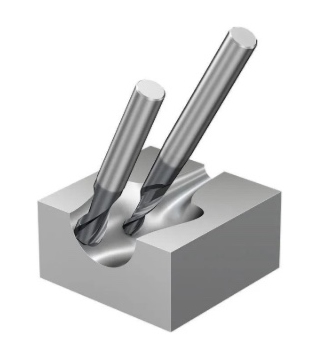
काँध मिलिङ
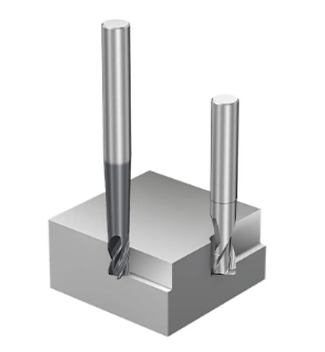
हेभी ड्युटी मिलिङ
- मिलिङका विशेषताहरू:
- १. मिलिङ भनेको बीचमा हुने मेसिनिङ हो, र काट्ने भार आवधिक रूपमा परिवर्तन हुन्छ, जुन प्रभाव र कम्पनको सम्भावना हुन्छ;
- २. प्रशोधित सामग्रीहरूमा धेरै प्रकारका तत्वहरू हुन्छन्, जस्तै टाइटेनियम मिश्र धातु र स्टेनलेस स्टील। मिलिङ गर्दा, तिनीहरू कोटिंगसँग प्रतिक्रिया गर्ने सम्भावना हुन्छ, जसले गर्दा प्रशोधनको क्रममा उपकरण टाँसिने गर्छ;
- ३. मिलिङमा उच्च दक्षता र उपकरणको पहिरन प्रतिरोधको लागि उच्च आवश्यकताहरू छन्।
- उच्च कठोरता
- कम घर्षण गुणांक
- उच्च बाइन्डिङ शक्ति
- उच्च रासायनिक स्थिरता
मिलिङ स्टीलको लागि कोटिंग समाधानहरू
स्टीलमा मिलिङ अनुप्रयोगहरूको लागि कोटिंग्सको परिचय
कोटिंग ग्रेडहरू: HLM300, HPR125, HHR110
आवेदन दायरा:
HLM300: सामान्य-उद्देश्यीय कोटिंग, विशेष गरी सादा स्टील (32-48HRC), स्टेनलेस स्टील, र कास्ट आइरन जस्ता मेसिनिंग सामग्रीहरूको लागि उपयुक्त।
HPR125: कम कठोरता भएको प्लेन स्टील (२०-३५HRC) को लागि उपयुक्त।
HHR110: कडा स्टीलको लागि उपयुक्त (HRC55-62)।
कोटिंग विशेषताहरू:
HLM300: उत्कृष्ट सतह गुणस्तर, एकरूप र बाक्लो संरचना, कम तनाव, उच्च कठोरता, र राम्रो आसंजन भएको सामान्य-उद्देश्यीय कोटिंग।
HPR125: सतहमा कम थोपाहरू भएको कोटिंग, बाक्लो संरचना, मध्यम मोटाई, र अपेक्षाकृत उच्च कठोरता।
HHR110: उत्कृष्ट प्रभाव प्रतिरोध र दरार प्रसार प्रतिरोध, उच्च घनत्व, र राम्रो अक्सिडेशन प्रतिरोध।
धातु काट्ने - अन्त्य मिलहरू
HLM300 कोटिंग सिद्धान्त:
Huasheng द्वारा स्वतन्त्र रूपमा विकसित गरिएको नयाँ HA800 कम्पाउन्ड मेसिनले कोटिंग संरचना समायोजन गर्न र बायस ग्रेडियन्ट प्राप्त गर्न आर्क आयन प्लेटिङ प्रविधि प्रयोग गर्दछ। तयार गरिएको कोटिंगमा एकसमान र घना माइक्रोस्ट्रक्चर र उत्कृष्ट मेकानिकल र ट्राइबोलोजिकल गुणहरू छन्।
आवेदन क्षेत्र:
साधारण स्टील (३२–४८ HRC), स्टेनलेस स्टील र कास्ट आइरन
७१८H मिलिङ
उपकरण डेटा: OMPQ-4E-100
वर्कपीस: ७१८ HRC52 को परिचय
परीक्षण अवस्था: मिलिङ
(काट्ने गति) Vc = १५० मिटर/मिनेट
(फिड गति)Fz = ०.०६ मिमी
(काट्ने गहिराई) ap = 5mm
(काट्ने चौडाइ) ae = ०.५ मिमी
(चिसो पार्ने विधि): हावा चिसो पार्ने
परीक्षण परिणामहरू:
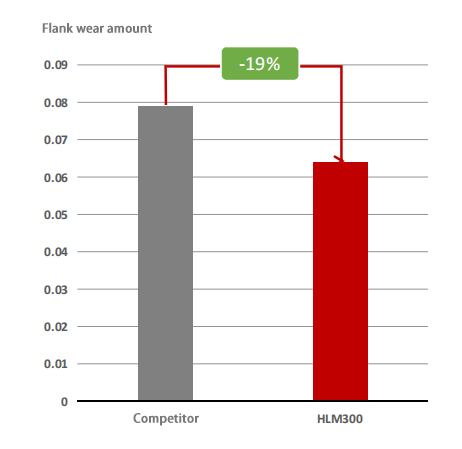
४८० मिनेटको प्रशोधन पछि लगाउने मात्राको तुलना:
प्रतिस्पर्धीको पहिरनको मात्रा ०.०७९ मिमी छ;
· HLM300 को पहिरन मात्रा ०.०६४ मिमी छ;
· HLM300 प्रयोग गरिएको वर्कपीसमा राम्रो पहिरन प्रतिरोध छ।
मिति स्रोत: टर्मिनल प्रयोगशाला
४८० मिनेट-HLM३००
४८० मिनेट-प्रतियोगी
कोटिंग गुणहरू:
| कोटिंग संरचना: | अल्टि-बेस |
| कोटिंग रङ | कालो |
| कोटिंग मोटाई (μm) | २.५±०.५ |
| कोटिंग कठोरता HIT(GPa) | ३४±३ |
| अवशिष्ट संकुचित तनाव (GPa) | -४.०±१ |
| कोटिंग तापमान (℃) | |
| अधिकतम सञ्चालन तापमान: (℃) | ११०० |
धातु काट्ने - रड कटर
HPR125 कोटिंग सिद्धान्त:
Huasheng द्वारा स्वतन्त्र रूपमा विकसित गरिएको नयाँ HA800 कम्पाउन्ड मेसिनले कोटिंग संरचना समायोजन गर्न र बायस ग्रेडियन्ट प्राप्त गर्न आर्क आयन प्लेटिङ प्रविधि प्रयोग गर्दछ। तयार गरिएको कोटिंगमा एकसमान र घना माइक्रोस्ट्रक्चर र उत्कृष्ट मेकानिकल र ट्राइबोलोजिकल गुणहरू छन्।
आवेदन क्षेत्र:
कम कठोरता साधारण स्टील (२०HRC-३५HRC)
कार्बन स्टीलको मिलिङ (P20)
उपकरण डेटा: D6R3*50 बल एन्ड मिल
वर्कपीस:P20 (30HRC)
परीक्षण अवस्था: मिलिङ
(काट्ने गति) Vc = १६९ मिटर/मिनेट
(फिड गति)Fz = ०.२० मिमी
(काट्ने गहिराई) ap = ०.३ मिमी
(काट्ने चौडाइ) ae = ०.१५ मिमी
(चिसो पार्ने विधि): हावा चिसो पार्ने
परीक्षण परिणामहरू:
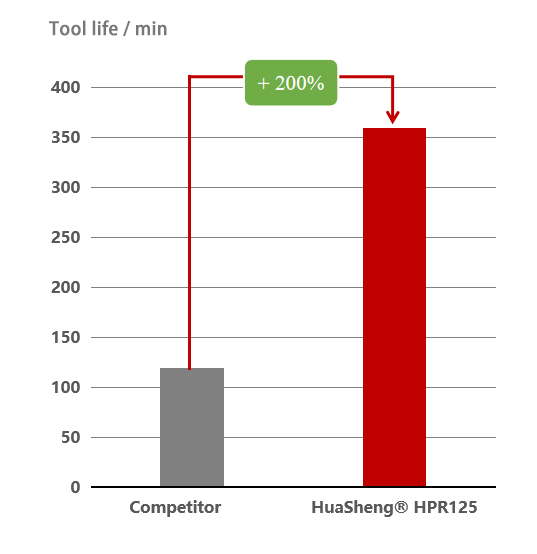
५० μm मा फ्ल्याङ्क वेयर ब्यान्डको चौडाइ उपकरणको आयु निर्धारणको लागि बेन्चमार्क हो।
· Huasheng HPR125 लेपित उपकरणहरू 360 मिनेटको लागि प्रयोग गर्न सकिन्छ;
· प्रतिस्पर्धी लेपित उपकरणहरूको उपकरण जीवन १२० मिनेट छ;
· काट्ने आयु २००% ले बढ्छ।
मिति स्रोत: टर्मिनल प्रयोगशाला
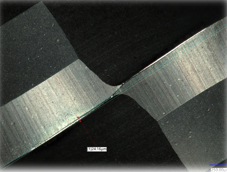
१२० मिनेट (२४.२ मिनेट)-HPR१२५
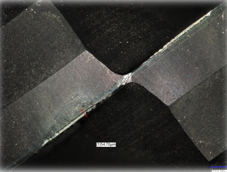
१२० मिनेट (२४.२ मिनेट)-प्रतिस्पर्धी
कोटिंग गुणहरू:
| कोटिंग संरचना: | AlCrN-आधारित |
| कोटिंग रङ | हल्का खैरो |
| कोटिंग मोटाई (μm) | २.५±०.५ |
| कोटिंग कठोरता HIT(GPa) | ३४±३ |
| अवशिष्ट संकुचित तनाव (GPa) | -३.५±१ |
| कोटिंग तापमान (℃) | |
| अधिकतम सञ्चालन तापमान: (℃) | ११०० |
धातु काट्ने - रड कटर
HHR110 कोटिंग सिद्धान्त:
Huasheng द्वारा स्वतन्त्र रूपमा विकसित गरिएको नयाँ कम्पोजिट मेसिन HA800 ले कोटिंग संरचना समायोजन गर्न आर्क आयन प्लेटिङ प्रविधि अपनाउँछ, बायस भोल्टेज ग्रेडियन्ट प्राप्त गर्दछ। परिणामस्वरूप कोटिंगमा एक समान र घना माइक्रोस्ट्रक्चर छ, जसले उत्कृष्ट मेकानिकल र ट्राइबोलोजिकल गुणहरू प्रदान गर्दछ।
आवेदन क्षेत्रहरू:
कडा स्टील (५५HRC-६२HRC)
उच्च-कठोरता स्टील (SKD11) को मिलिङ
उपकरण डेटा: D6R3*50 बल एन्ड मिल
वर्कपीस: SKD11 (58-62HRC) को लागि सोधपुछ पेश गर्नुहोस्, हामी तपाईंलाई 24 घण्टामा सम्पर्क गर्नेछौं।
परीक्षण अवस्था: मिलिङ
(काट्ने गति)भीसी =१४१ मिटर/मिनेट
(फिड गति)Fz = ०.०३३ मिमी
(काट्ने गहिराई) ap = ०.१५ मिमी
(काट्ने चौडाइ) ae = ०.३ मिमी
(चिसो पार्ने विधि): हावा चिसो पार्ने
परीक्षण परिणामहरू:
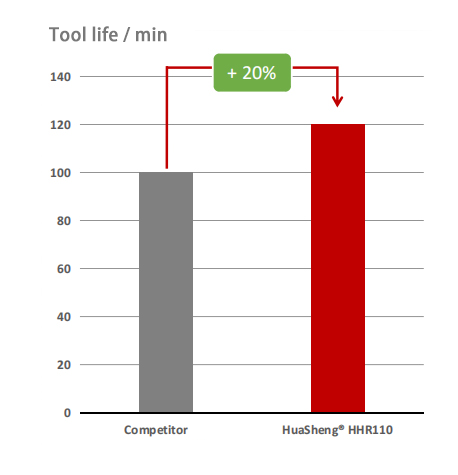
१०० μm मा फ्ल्याङ्क वेयर ब्यान्डको चौडाइ उपकरणको आयु निर्धारणको लागि बेन्चमार्क हो।
· Huasheng HPR110 लेपित उपकरणहरू १२० मिनेटको लागि प्रयोग गर्न सकिन्छ;
· प्रतिस्पर्धी लेपित उपकरणहरूको उपकरण जीवन १०० मिनेट हुन्छ;
· काट्ने आयु २०% ले बढ्छ।
मिति स्रोत: टर्मिनल प्रयोगशाला
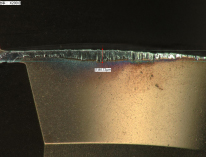
१०० मिनेट (८०.७२ मिनेट)-HHR११०
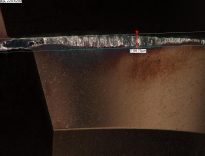
१०० मिनेट (९८.७३um)-प्रतिस्पर्धी
कोटिंग गुणहरू:
| कोटिंग संरचना: | AlTiXN ले |
| कोटिंग रङ | कांस्य रंग |
| कोटिंग मोटाई (μm) | २.०±०.३ |
| कोटिंग कठोरता HIT(GPa) | ३५±३ |
| अवशिष्ट संकुचित तनाव (GPa) | -५±१ |
| कोटिंग तापमान (℃) | |
| अधिकतम सञ्चालन तापमान: (℃) | १२०० |
टाइटेनियम मिश्र धातु मेसिनिङका चुनौतीहरू
| टाइटेनियम मिश्र धातु | कम तापीय चालकता (७.९५५ वाट/मीटर·के) | बढेको काट्ने तापक्रमबाट थर्मल झट्का |
| कम इलास्टिक मोड्युलस (११० GPa) | स्प्रिङब्याक-प्रेरित घर्षण र उपकरण कम्पन | |
| कम प्लास्टिक विरूपण प्रतिरोध | वर्कपीसको विकृति र कमजोर सतहको फिनिश | |
| सबओप्टिमल वास्तविक कठोरता (३० एचआरसी) | आसंजन-प्रेरित उपकरण सतह क्षति | |
| उच्च रासायनिक प्रतिक्रियाशीलता | सतह कडा बनाउने र प्रसार (O/N प्रतिक्रिया) |
अत्यन्तै उच्च काट्ने तापक्रम
गम्भीर काट्ने आसंजन
मेसिनिङको क्रममा चिपिङको प्रभाव
टाइटेनियम मिश्र धातु मिलिङ अनुप्रयोग सिंहावलोकन
● HuaSheng® G4-S टाइटेनियम मिश्र धातुहरू मेसिन गर्दा उच्च काट्ने प्रभाव र तापक्रम, बलियो काम कडा पार्ने प्रवृत्ति, र बलियो चिप आसंजन जस्ता प्राविधिक समस्याहरू समाधान गर्न प्रतिबद्ध छ। सामान्य मेसिनिङ, फिनिशिङ, र रफ मेसिनिङको आवश्यकताहरू पूरा गर्न विभिन्न काम गर्ने अवस्थाहरूको लागि विभिन्न घटकहरू, संरचनाहरू, र प्रक्रिया डिजाइनहरू प्रयोग गरिन्छ।
● ISO मानकको प्रशोधनमा लागू हुने एस-प्रकार (टाइटेनियम मिश्र धातु) सामग्रीहरू, विशेष गरी TC4, TA4, टाइटेनियम/एल्युमिनियम कम्पोजिट सामग्रीहरू।
● उपयुक्त मिलिङ अनुप्रयोगहरू मोबाइल फोन फ्रेमहरू, कृत्रिम जोर्नीहरू, जंग प्रतिरोधी वर्कपीसहरू, र एयरोस्पेस पार्टपुर्जाहरू जस्ता टाइटेनियम मिश्र धातु सामग्रीहरूको।
काट्न गाह्रो सामग्रीहरूको लागि HuaSheng® G4-S उपकरण कोटिंग
प्रक्रिया सामग्री:
टाइटेनियम मिश्र धातु, स्टेनलेस स्टील, HRC48-65 कडा स्टील
चिसो पार्ने विधि: पानी/हावा चिसो पार्ने
| कोटिंग संरचना | AlTiXN ले |
| रङ | कांस्य |
| मोटाई (μm) | २.५±१ |
| कोठाको तापक्रममा विकर्सको कठोरता (GPa) | ४०±२ |
| अवशिष्ट संकुचित तनाव (GPa) | -४.५±१ |
| कोटिंग तापमान (℃) | |
| अधिकतम सञ्चालन तापमान (℃) | १२०० |
| प्राविधिक सुविधाहरू | कोटिंग प्रदर्शन |
| नयाँ एकीकृत क्याथोड कोटिंग प्रविधि | उच्च आयनीकरण दर भएतापनि, कोटिंग बाक्लो र थोपा-रहित छ। उच्च कठोरता, कम तनाव, र प्रभाव प्रतिरोध |
| एकदमै नयाँ AlTiN/TiXN कम्पोजिट संरचना डिजाइन | उच्च कठोरता कायम राख्दै, प्रभाव प्रतिरोध र दरार वृद्धि प्रतिरोधलाई अझ बढाउँदै |
| परिष्कृत X तत्व अन्नहरू | कम घर्षण गुणांक, राम्रो एन्टी-आसंजन प्रदर्शन |
टाइटेनियम मिश्र धातु मेसिनिङ उपकरणमा कोटिंगको G4 प्रयोग
TC4 टाइटेनियम मिश्र धातुको रफ मिलिङमा G4-S अनुप्रयोग
फ्ल्याङ्क वेयर (उम)
उपकरण विशिष्टता: गोलो नाक
D6R0.3*H15*D6*50L*4F
प्रक्रिया सामग्री:
TC4 (Ti6Al4V) कठोरता: 30HRC
परीक्षण अवस्थाहरू: रफ मिलिङ
काट्ने गति Vc = १५० मिटर/मिनेट
फिड गति F = २५००
काट्ने गहिराई = ३ मिमी
काट्ने चौडाइ ae = ०.२२ मिमी
चिसो पार्ने विधि: इमल्सन
परीक्षण मानक: १२० मिनेट दौडेपछि लगाउने मानहरूको तुलना
निष्कर्ष विश्लेषण: G4-S2 कोटिंगले प्रतिस्पर्धीको DR कोटिंगको तुलनामा उपकरणको पछाडिको पहिरन मूल्यलाई २३% ले घटाउँछ र NF कोटिंगको तुलनामा २०% ले घटाउँछ। र उपकरण टुट्दैन।
स्रोत: हुआशेङ मेसिनिङ प्रयोगशाला
G4-S2 को लागि सोधपुछ पेश गर्नुहोस्, हामी तपाईंलाई 24 घण्टामा सम्पर्क गर्नेछौं।
प्रतिस्पर्धी
G4-S फ्ल्याङ्क वेयरमा उल्लेखनीय कमी
G4-S अगाडिको ब्लेडमा चिप्स वा चिप्स टाँसिने छैन।
टाइटेनियम मिश्र धातुहरूको मिलिङमा G4 कोटिंगको प्रयोग
TC4 टाइटेनियम मिश्र धातुको मिलिङ फिनिशिङमा G4-S को प्रयोग
समाप्त सेवा जीवन (टुक्रा)
उपकरण विशिष्टताहरू: मिलिङ कटर बनाउने
D17.44-21.87H-5E-D20-70L-T1 को कीवर्डहरू
वर्कपीस: TC4 (Ti6Al4V)
कठोरता: ३०HRC
मेसिनिङ विधि: साइड मिलिङ - फिनिशिङ
परीक्षणको नतिजा: प्रशोधन परीक्षणमा, G4 प्रविधि प्रयोग गरेर तयार पारिएको G4-S1 कोटिंग आर्क TiSiN कोटिंगको तुलनामा ११३% ले सुधार भयो। बजारको उत्कृष्ट कोटिंगको तुलनामा यो १३% ले सुधार भयो।
डेटा स्रोत: ग्राहक टर्मिनल
कोटिंग बाक्लो र दोषरहित छ।
सतह चिल्लो छ र टुक्राहरूलाई आकर्षित गर्दैन।
उच्च कठोरता र कम तनाव
टाइटेनियम मिश्र धातु परिष्करण अवस्थाहरूको लागि उपयुक्त
चक्कुको पछाडिको भाग
कन्टूर-मोल्डिंग काटन किनारा